地址:昆山市玉山镇国际模具城材料区13栋5号
电话:0512-57939328
传真:0512-57939328
邮箱:yszmxl@163.com
企业的最新动态,让您及时了解公司的一些活动计划和公司的发展方向,让你第一时间知道我们的最新资讯,我们的最新动态,明星亮机械一直与您同在!
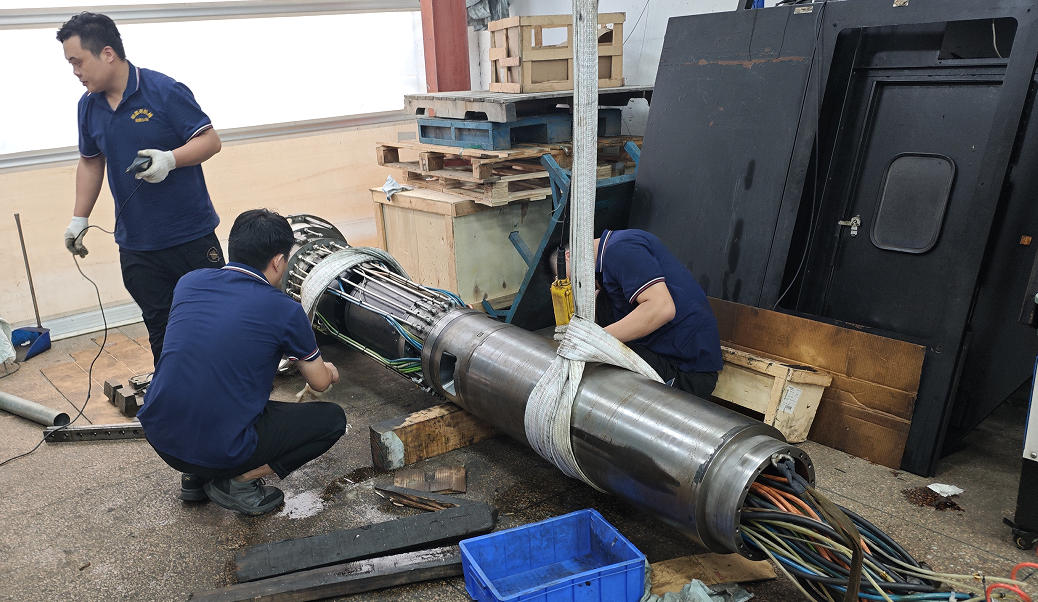
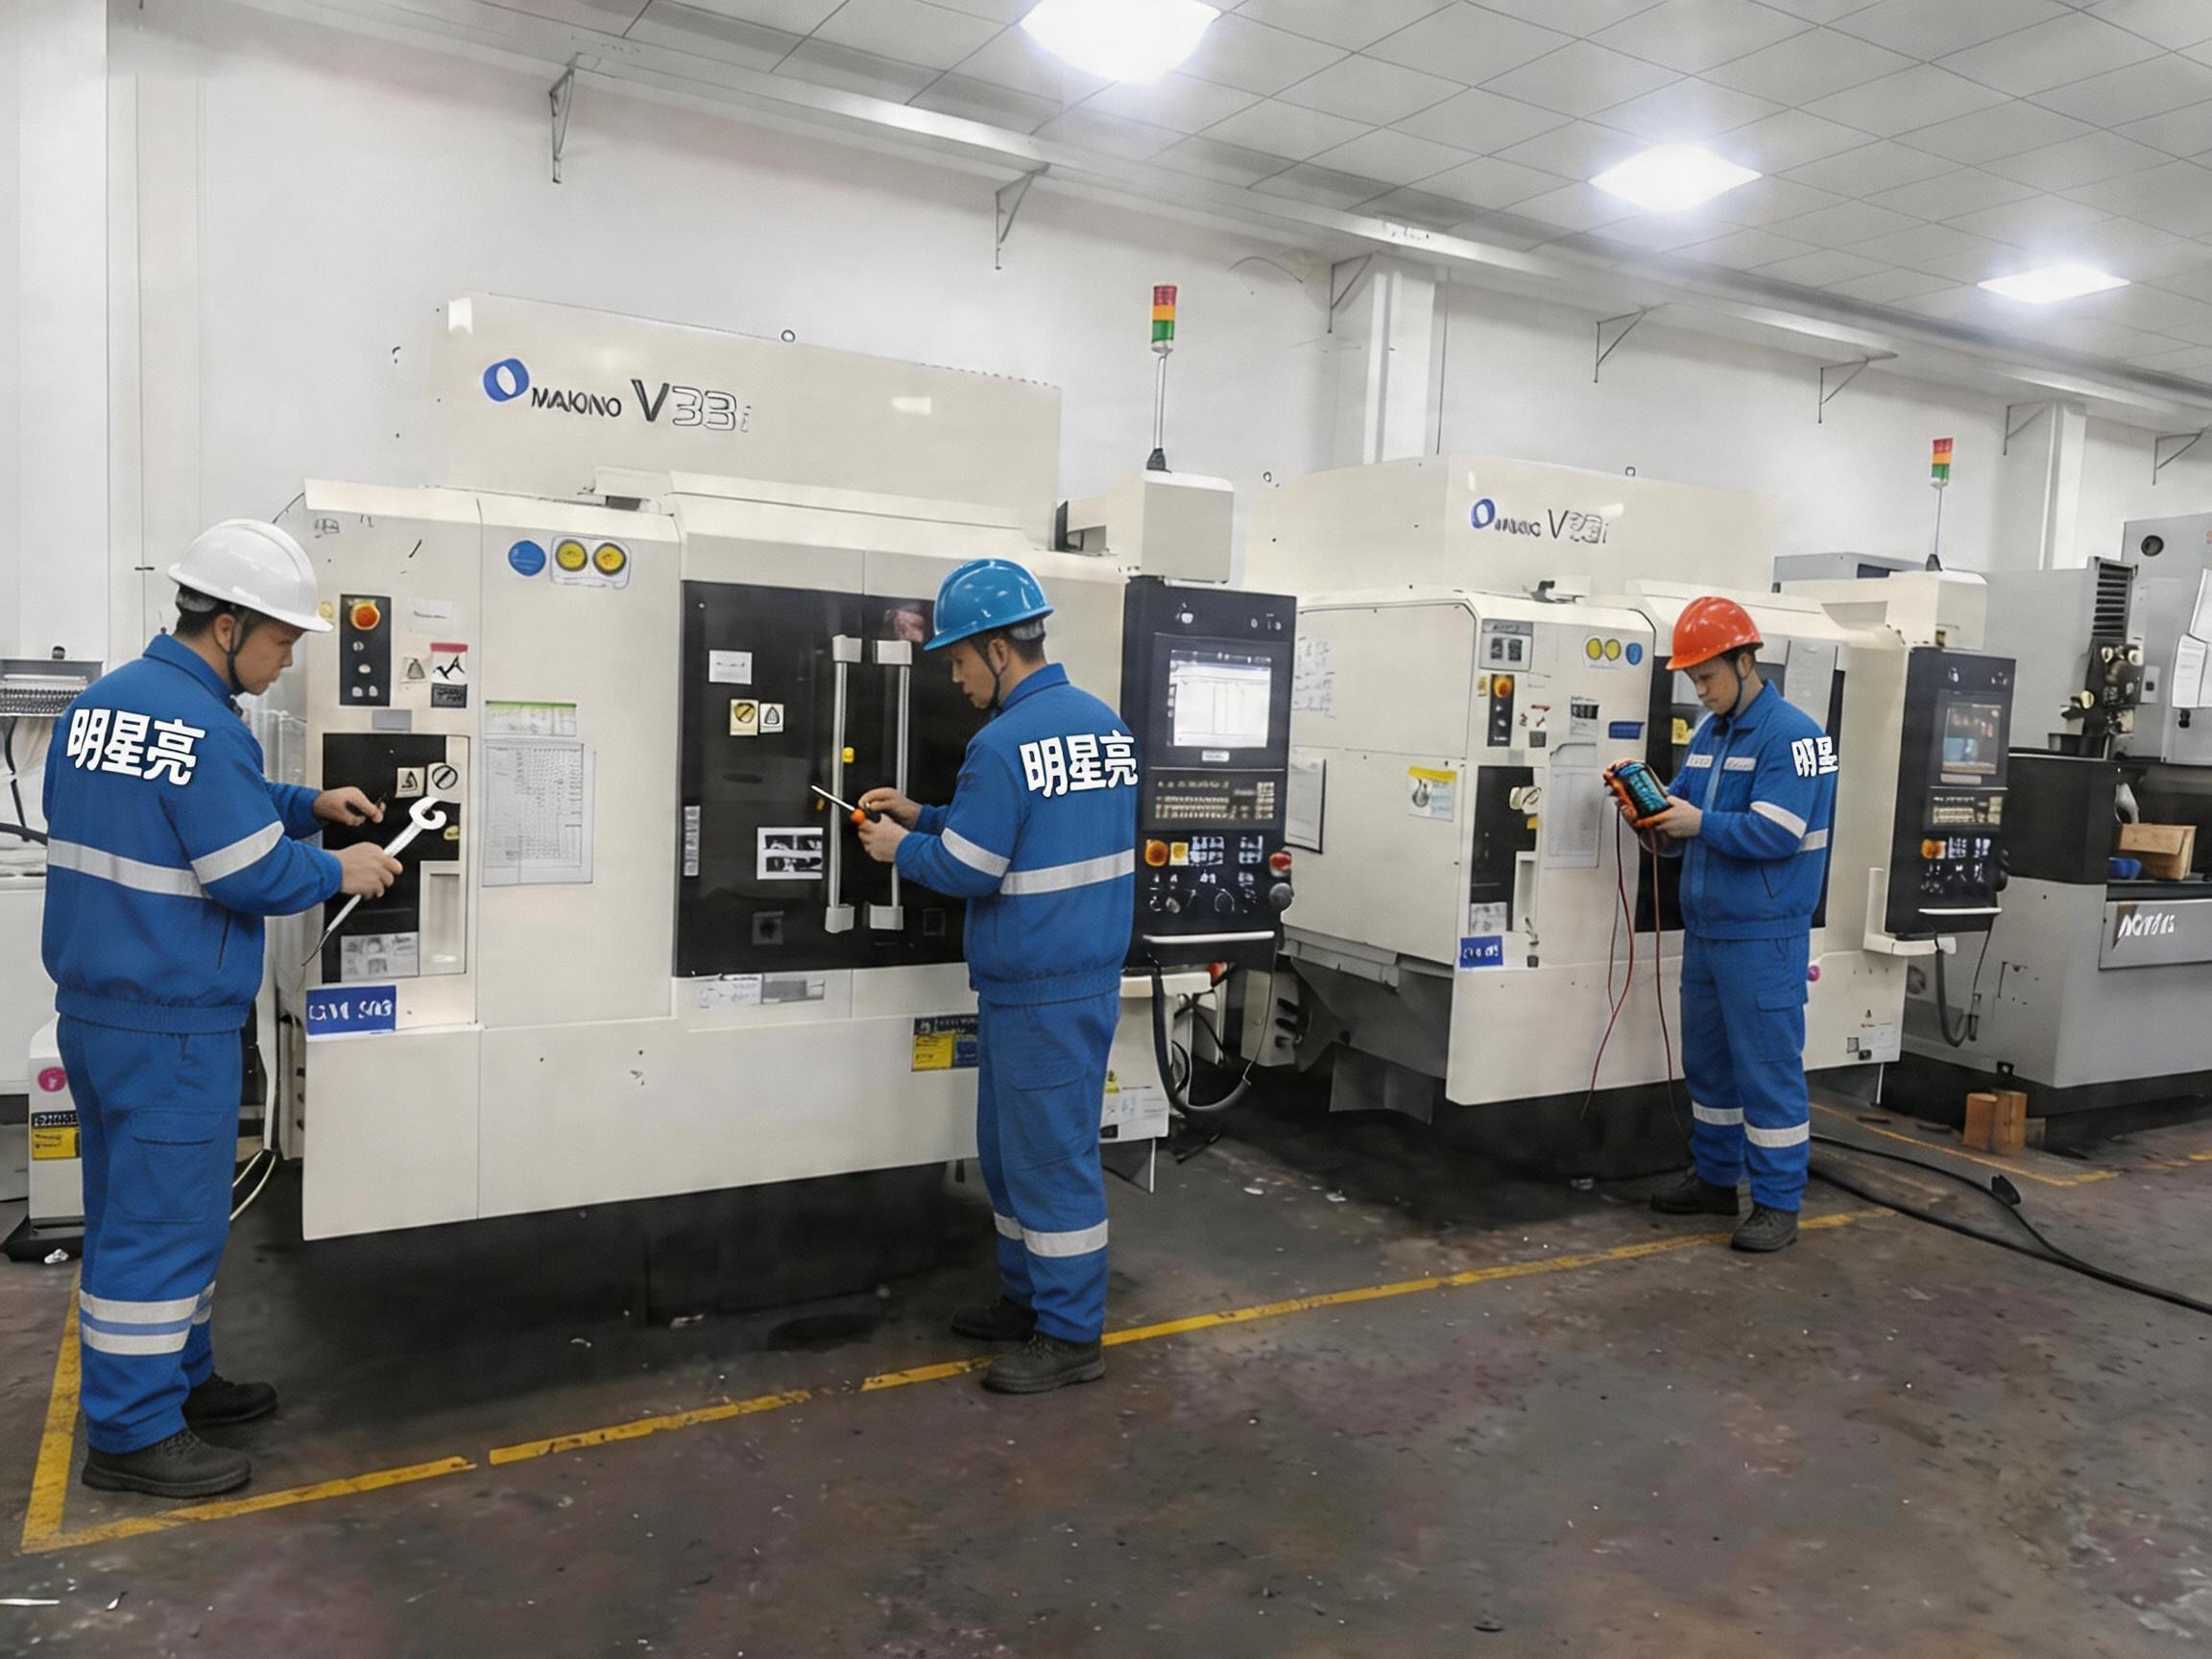
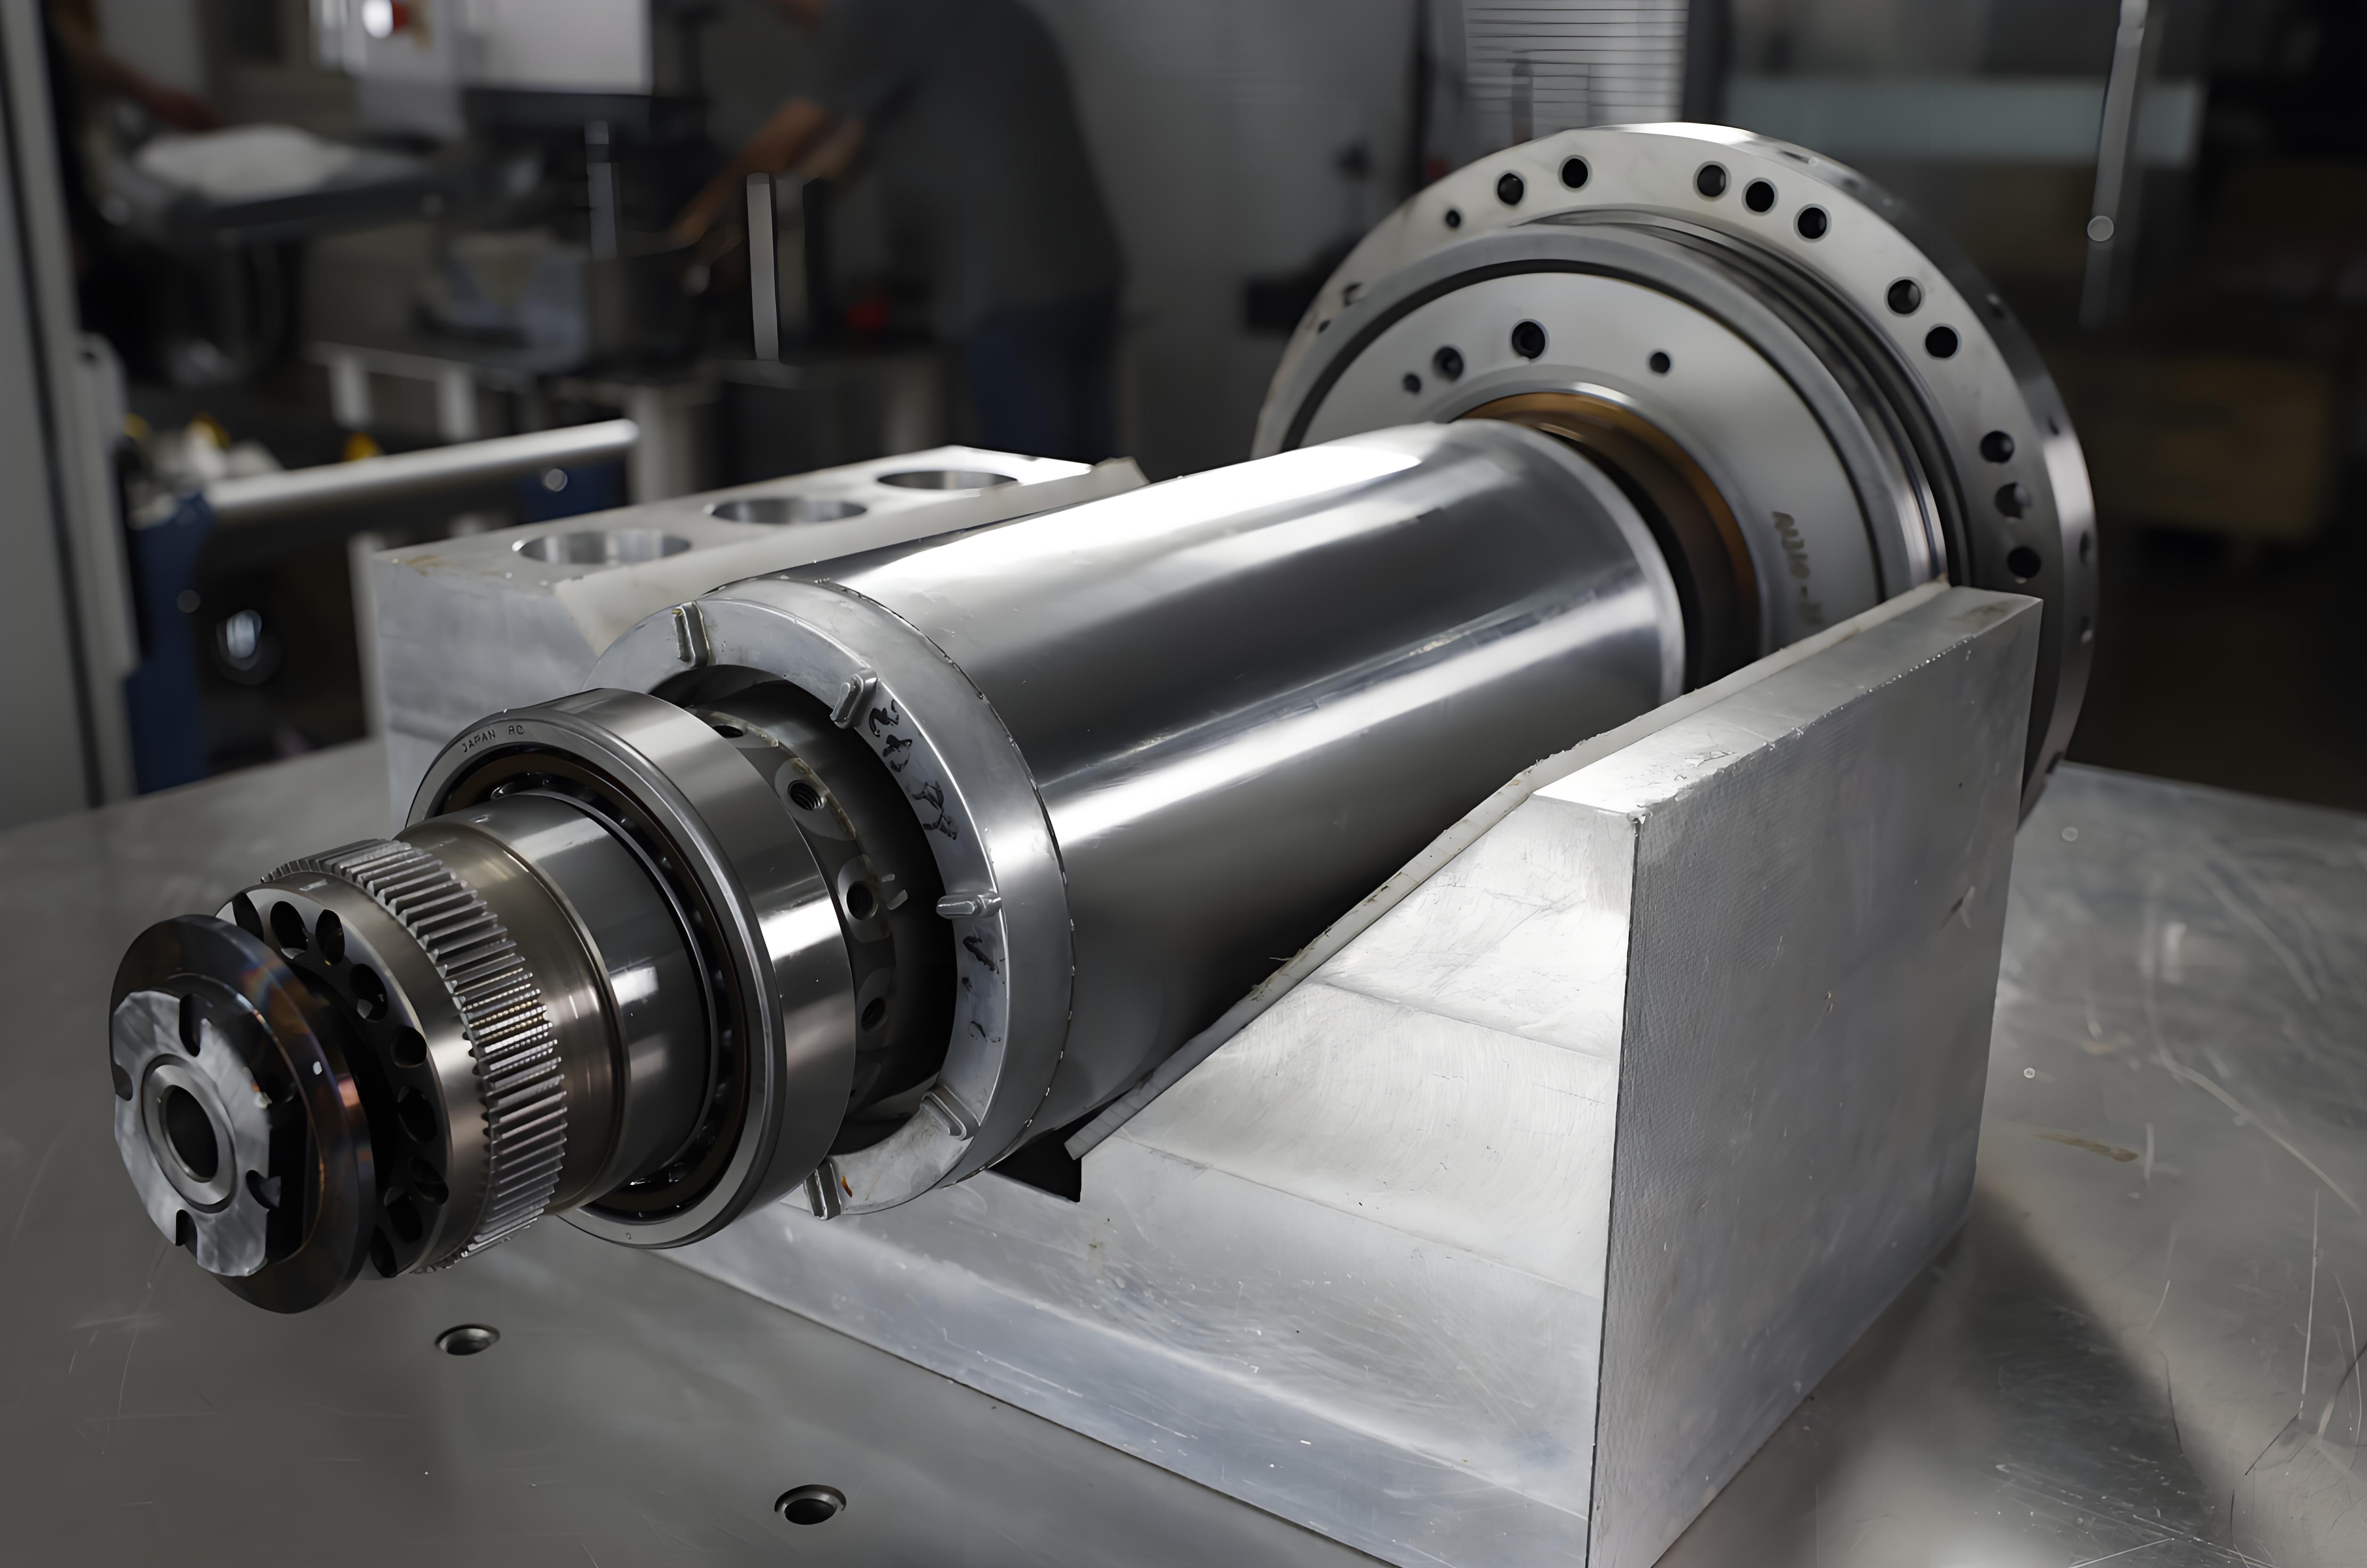
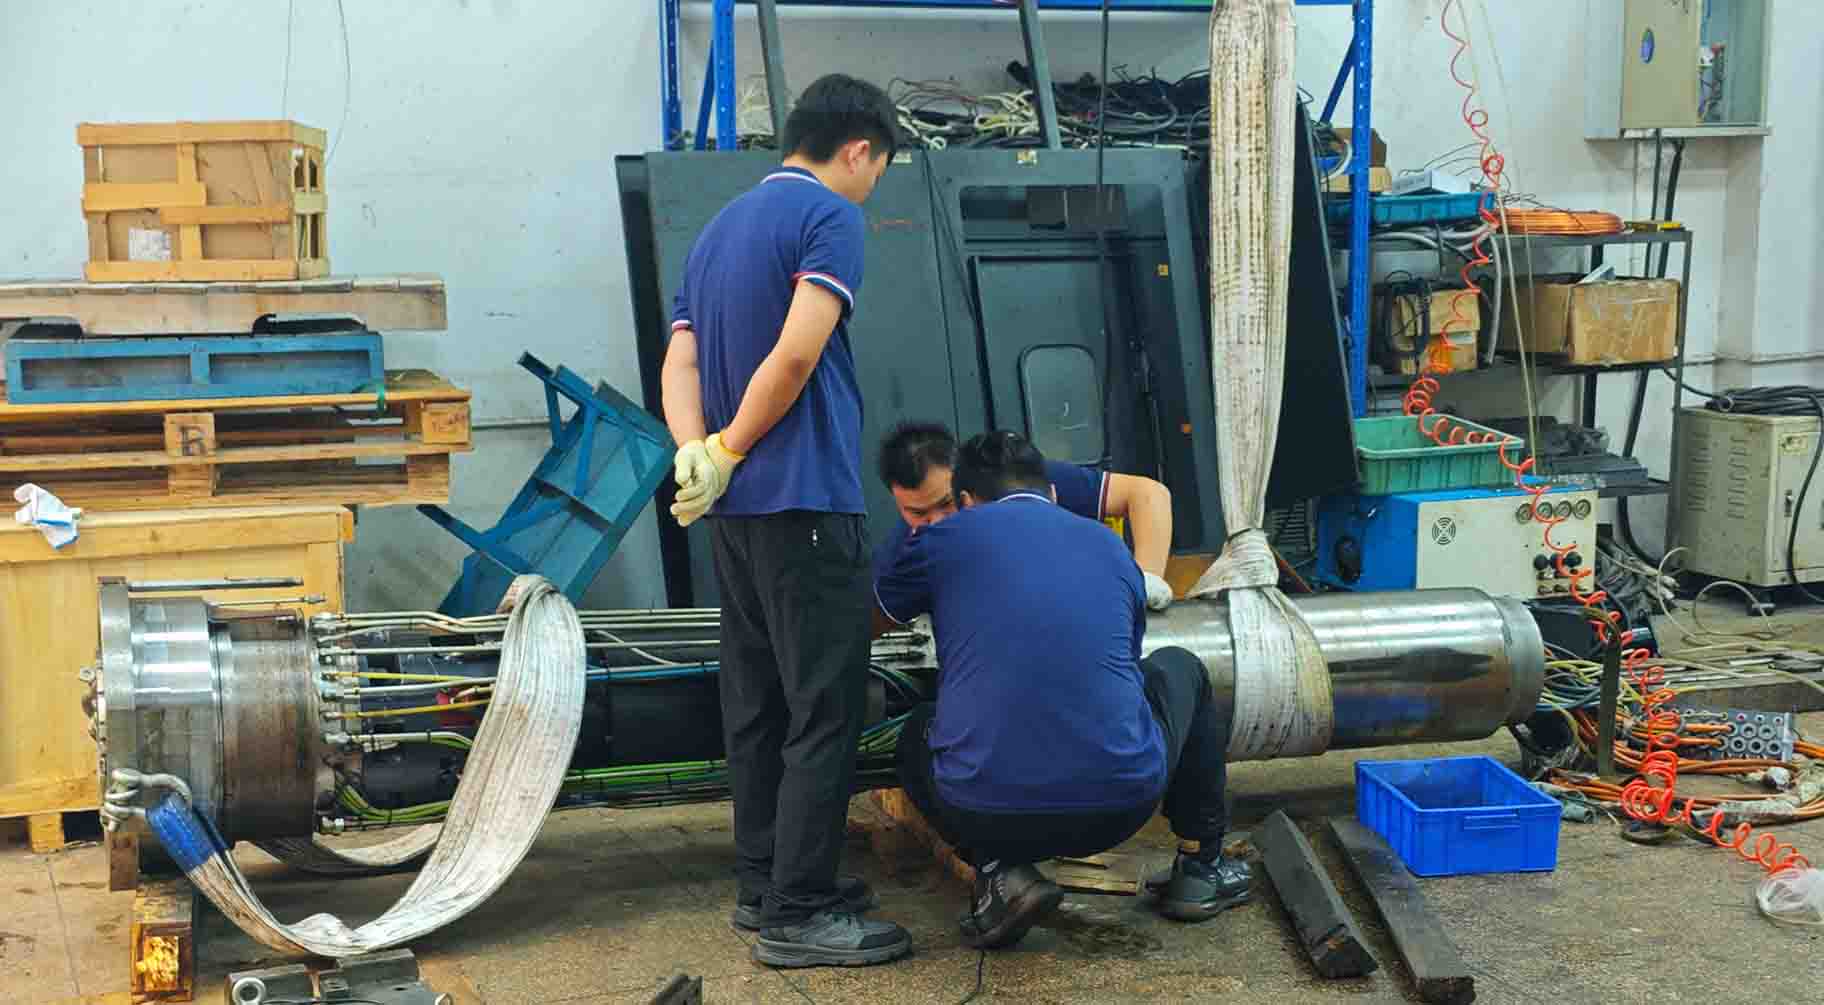
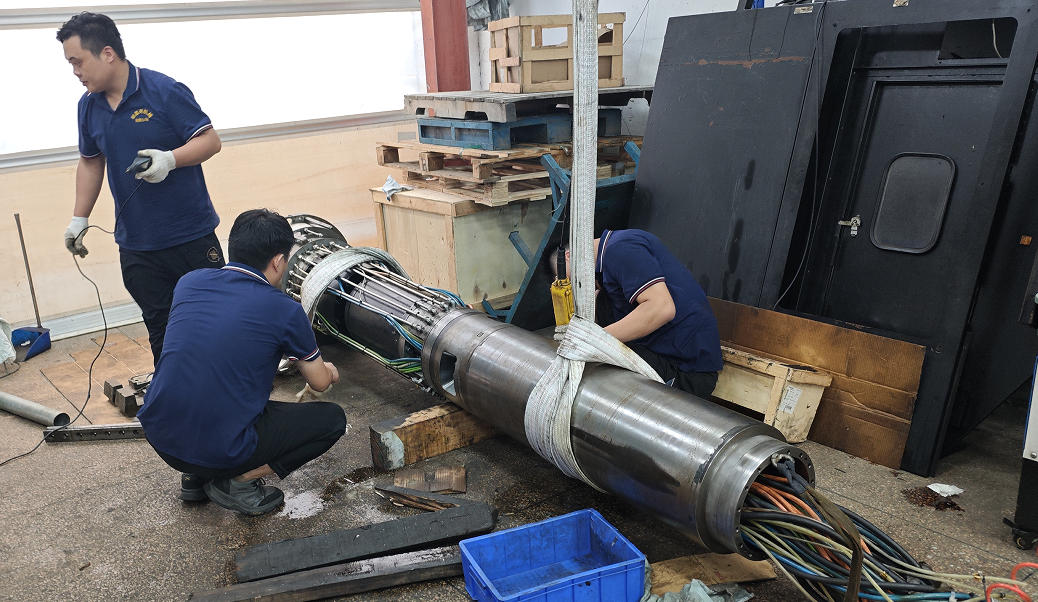
本次维修对象为日本SIGA志贺主轴,设备运行过程中出现持续性异响,伴随转速不稳现象,停机拆解检测,确定故障根源。 主轴空载及切削工况下异响明显,随转速升高噪音加剧,初步判定内部运动副存在磨损。拆解后检查发现,主轴轴承滚道、滚动体存在点蚀与疲劳磨损,间隙超标,转动阻滞,是产生异响的核心原因;主轴前端密封圈老化硬化,出现微量渗油,切削液有侵入主轴内部风险,会加速精密零件锈蚀磨损;拉爪磨损严重,夹持钢球磨损、锥面拉伤,刀柄夹持力下降,换刀精度变差,加工过程存在刀柄松脱隐患。除上述部件外,同步检查防尘件、碟簧组,确认碟簧疲劳衰减,一并检修。
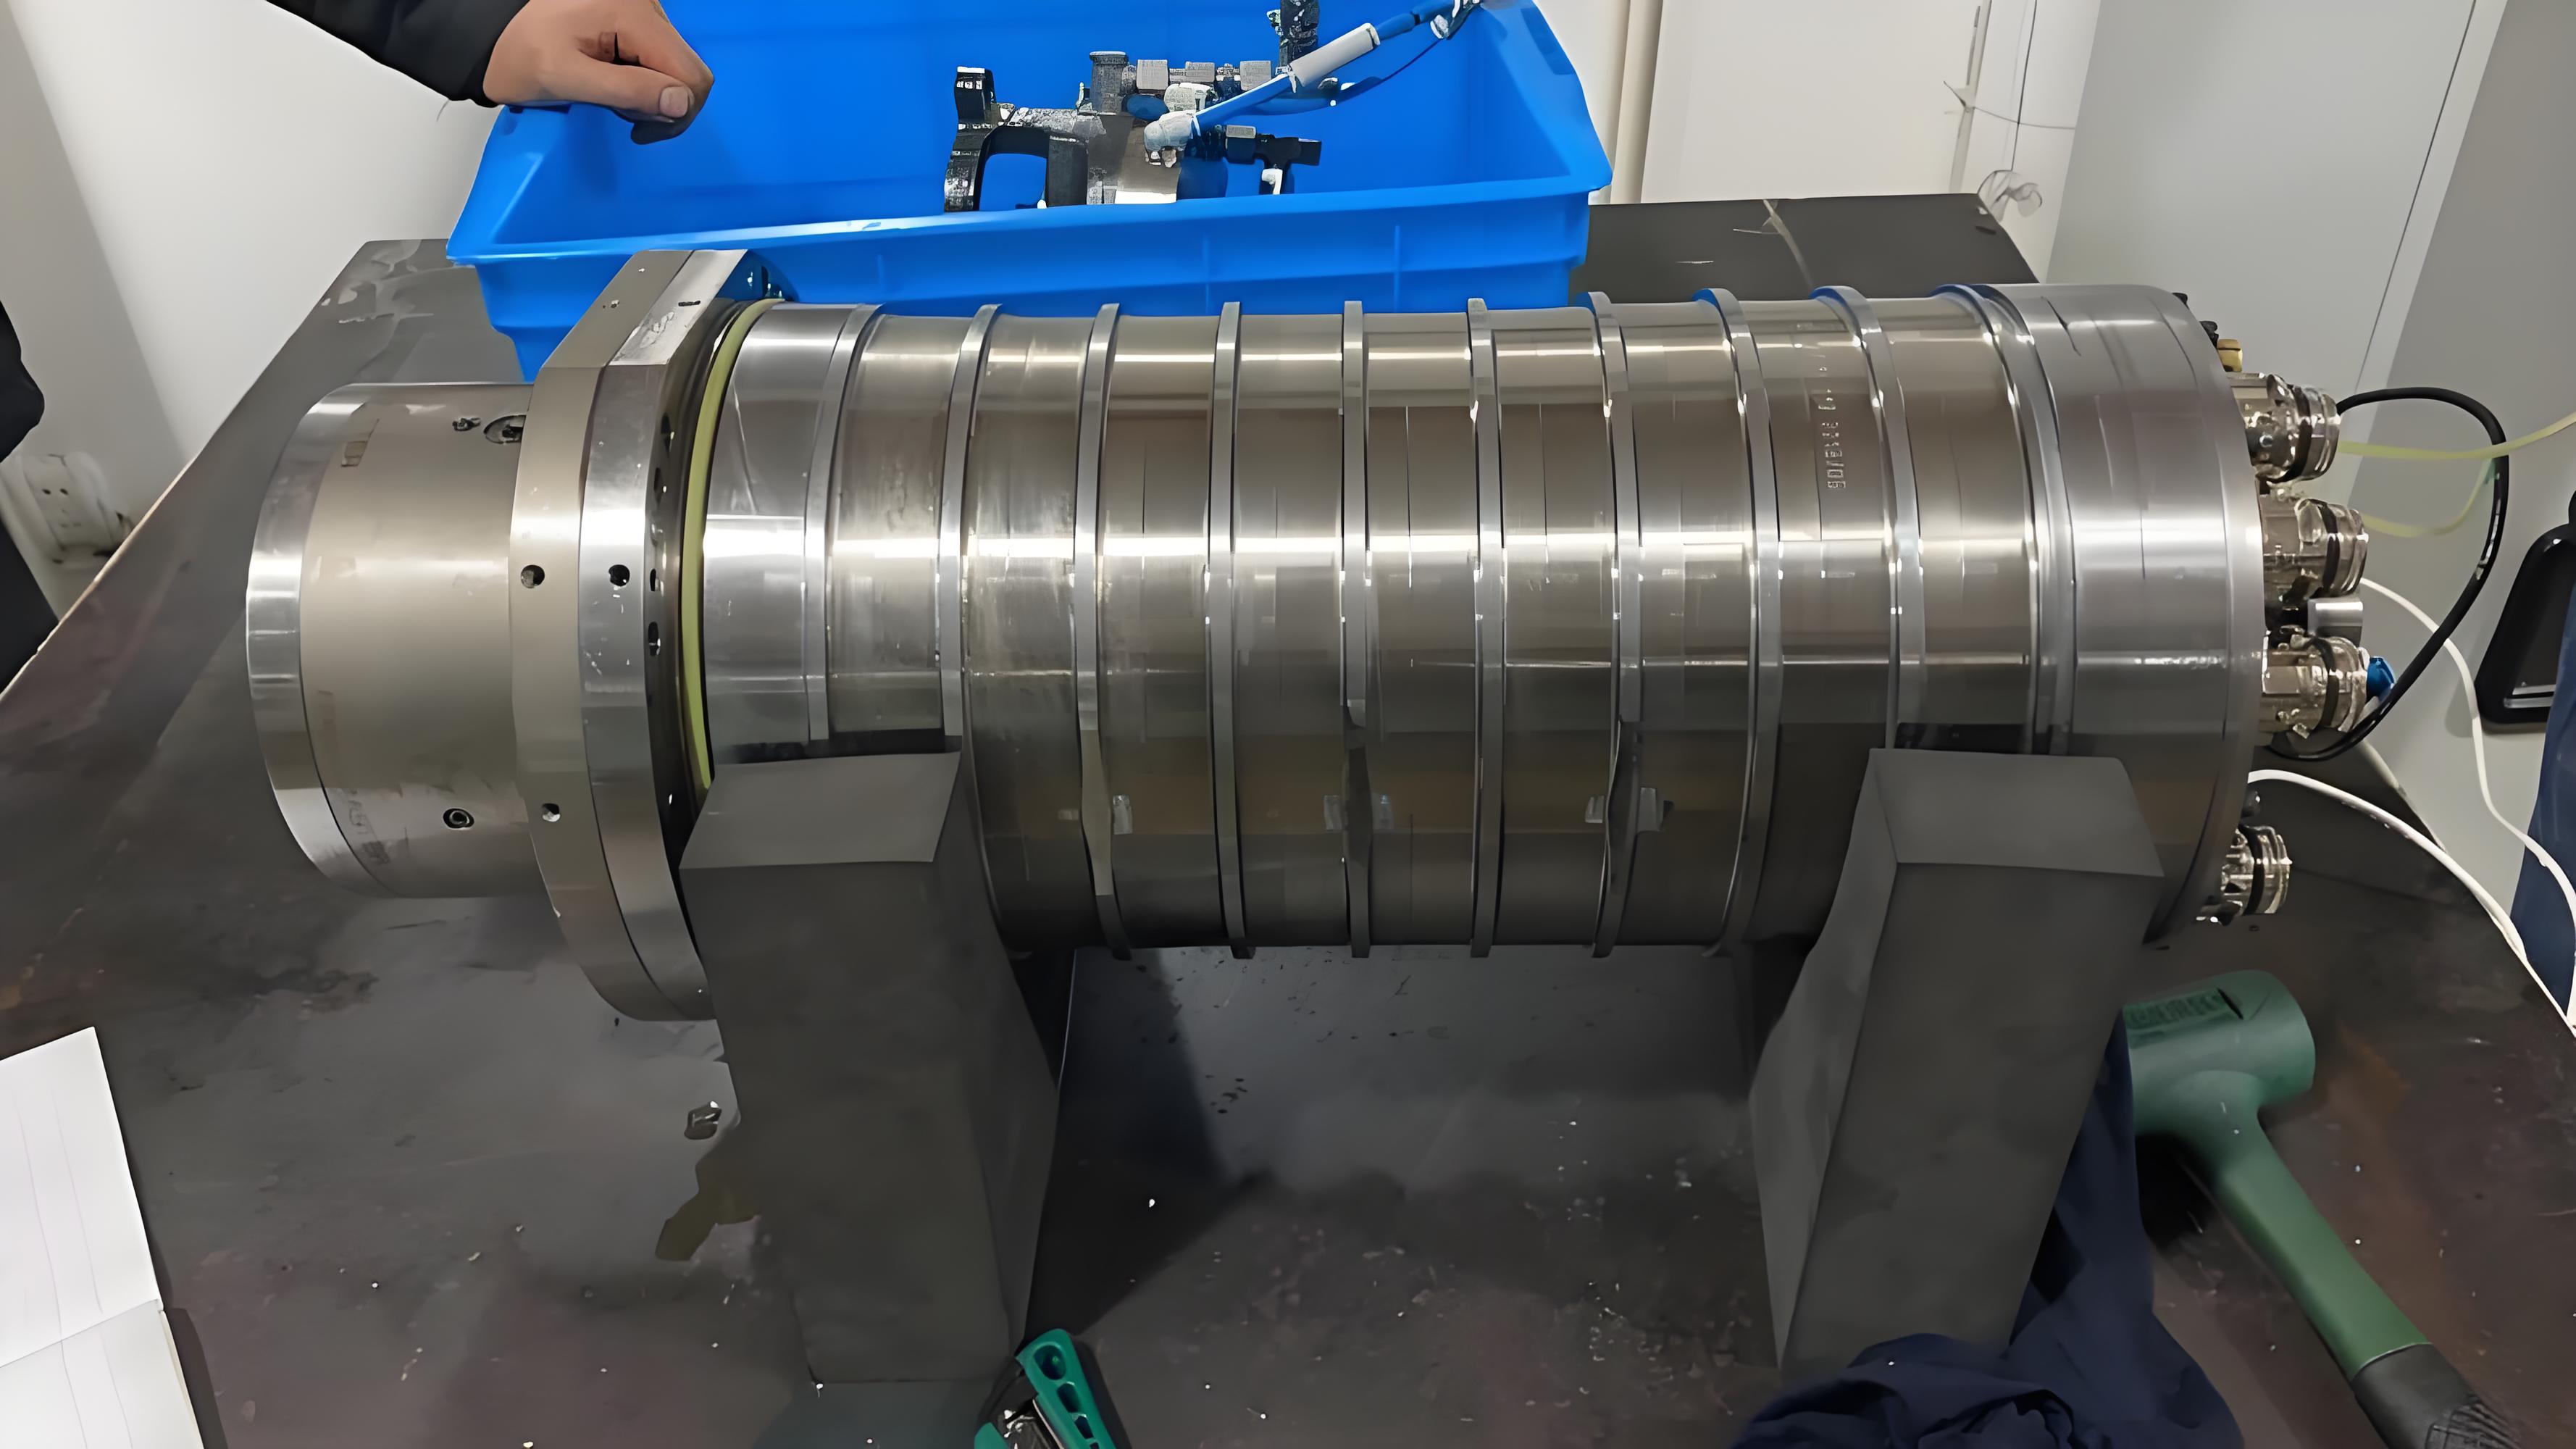
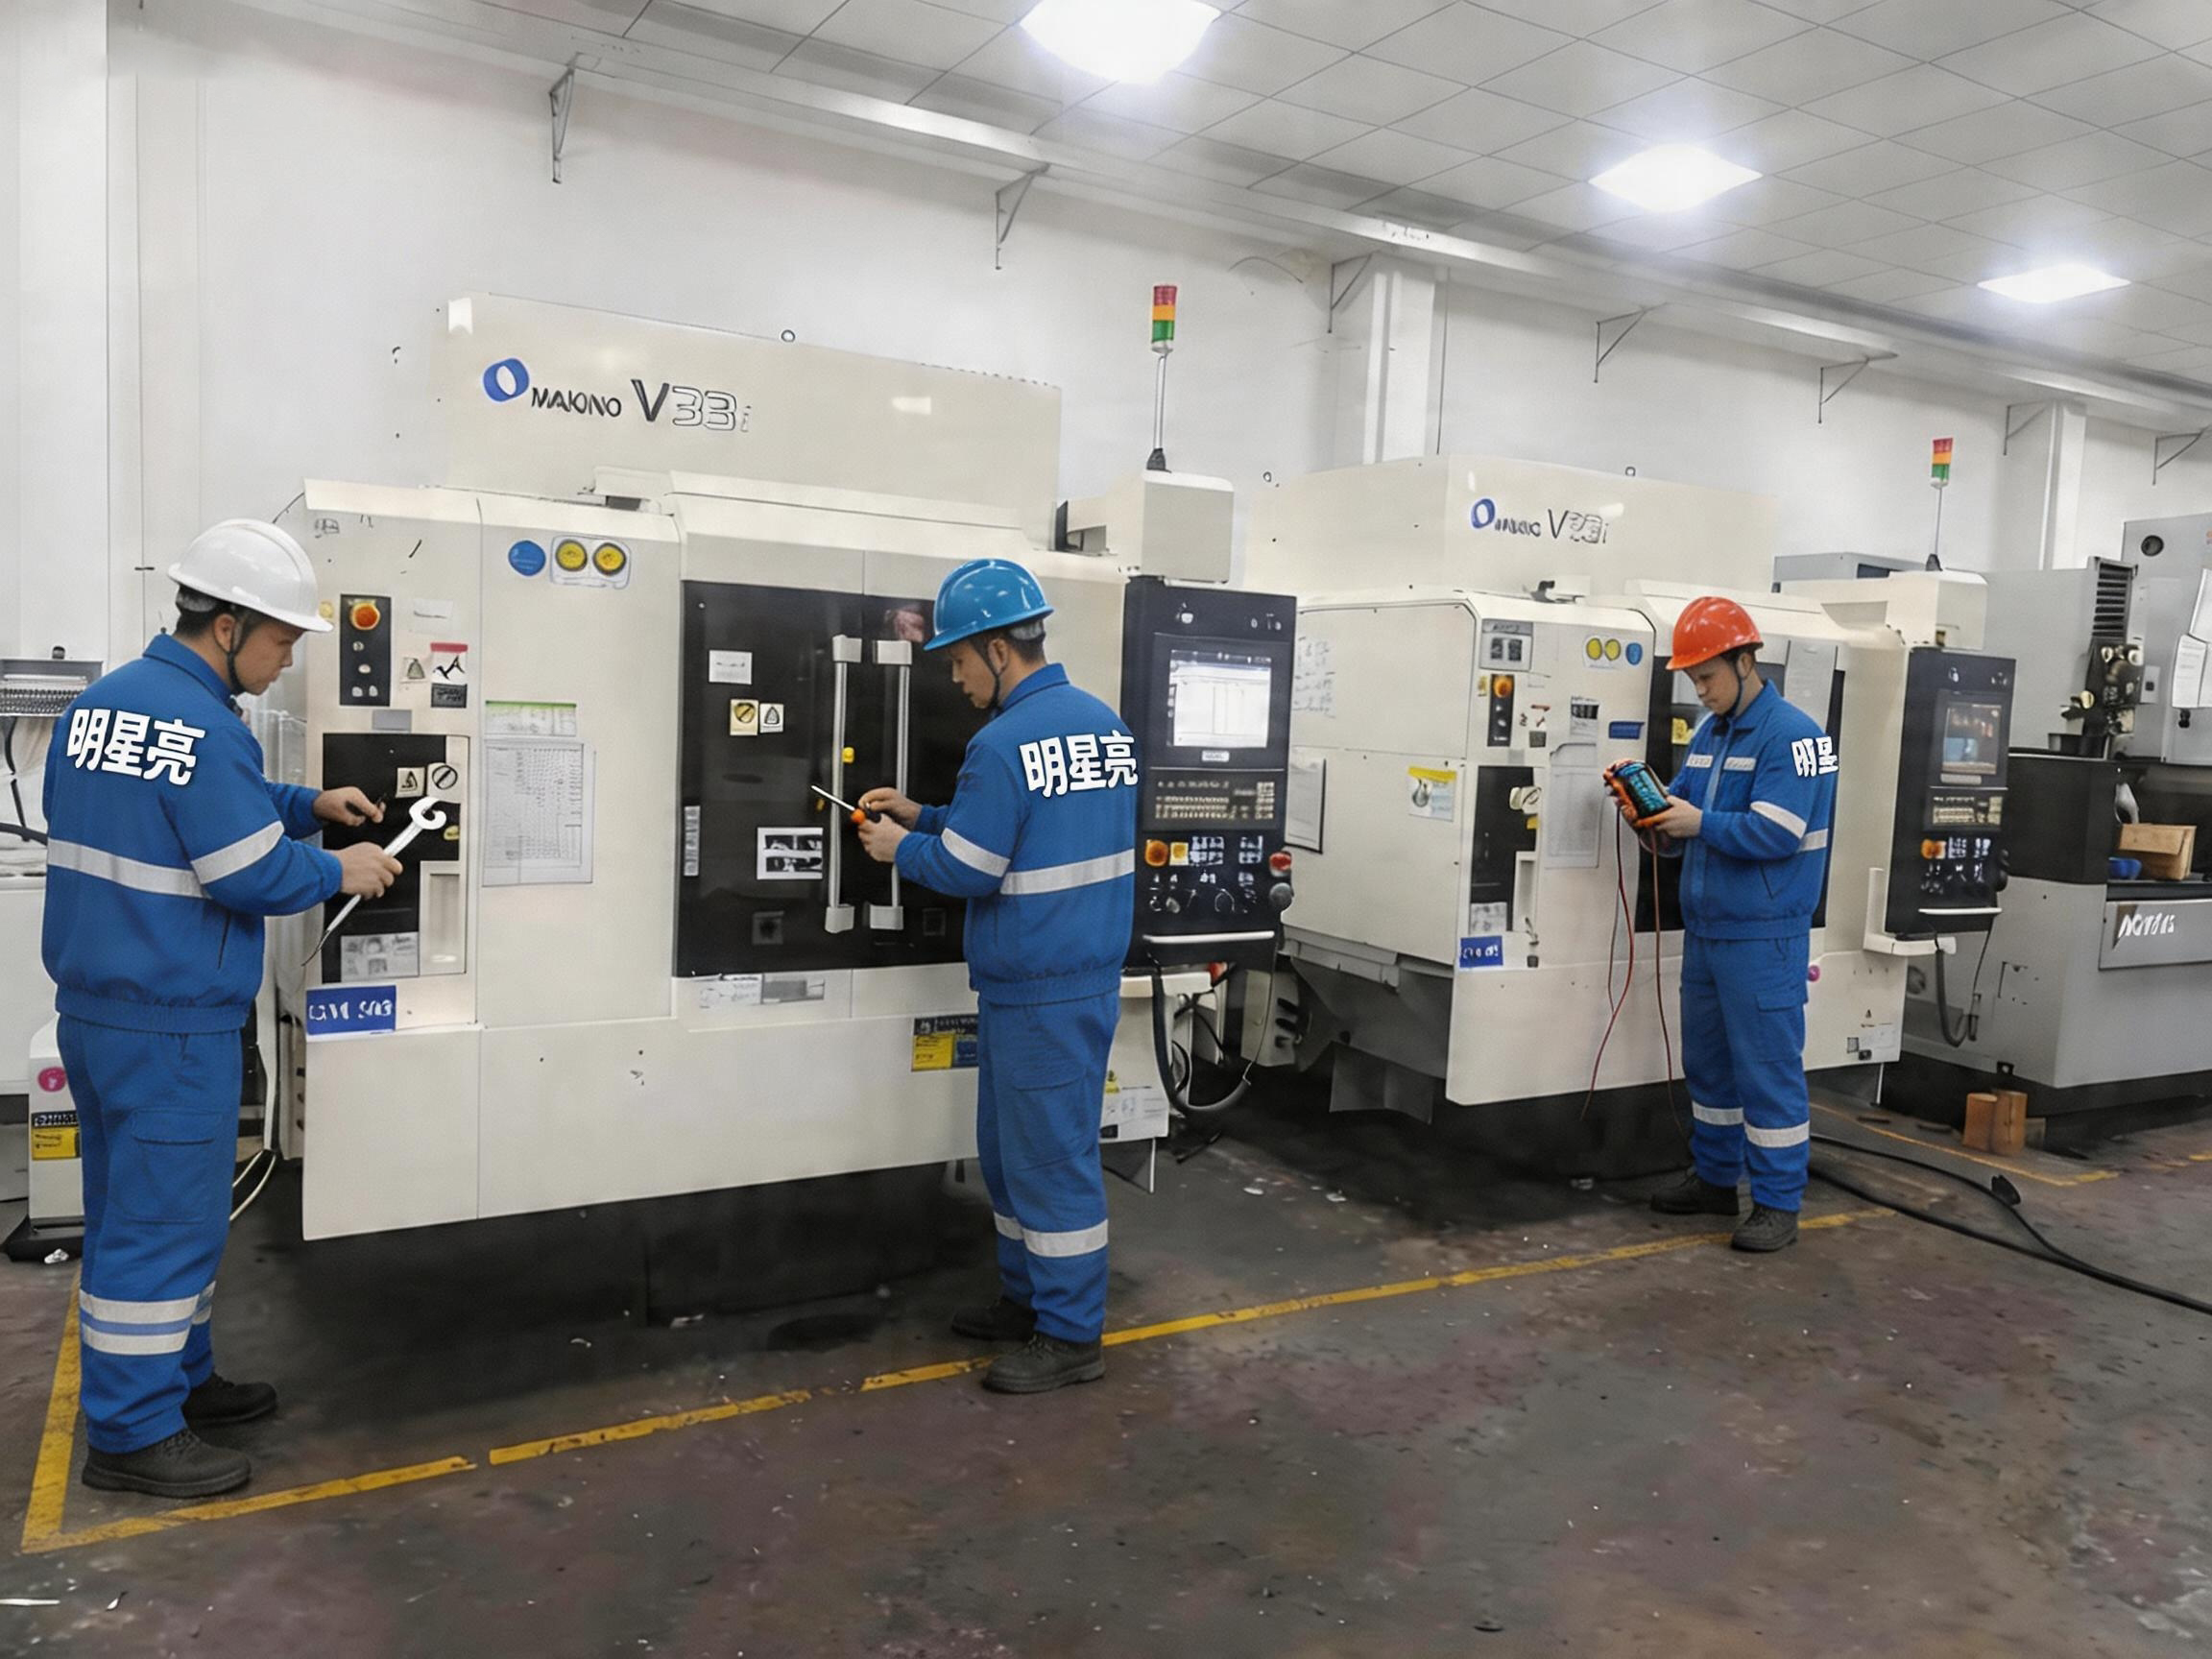
日本主轴维修流程:清洁主轴壳体,去除油污、切削残渣;拆除旧轴承,选用匹配精密轴承,按照原厂预紧标准装配,控制轴承预紧量;更换全新密封圈,保证密封防尘防渗漏;更换原装规格拉爪,校正拉爪同轴度;检查碟簧,更换失效件。装配完成后进行动平衡校正,再开展空载跑合测试,分段升速,监测振动、温度与噪音。跑合结束检测拉力、跳动精度,主轴端面及径向跳动恢复至出厂标准,异响完全消除。
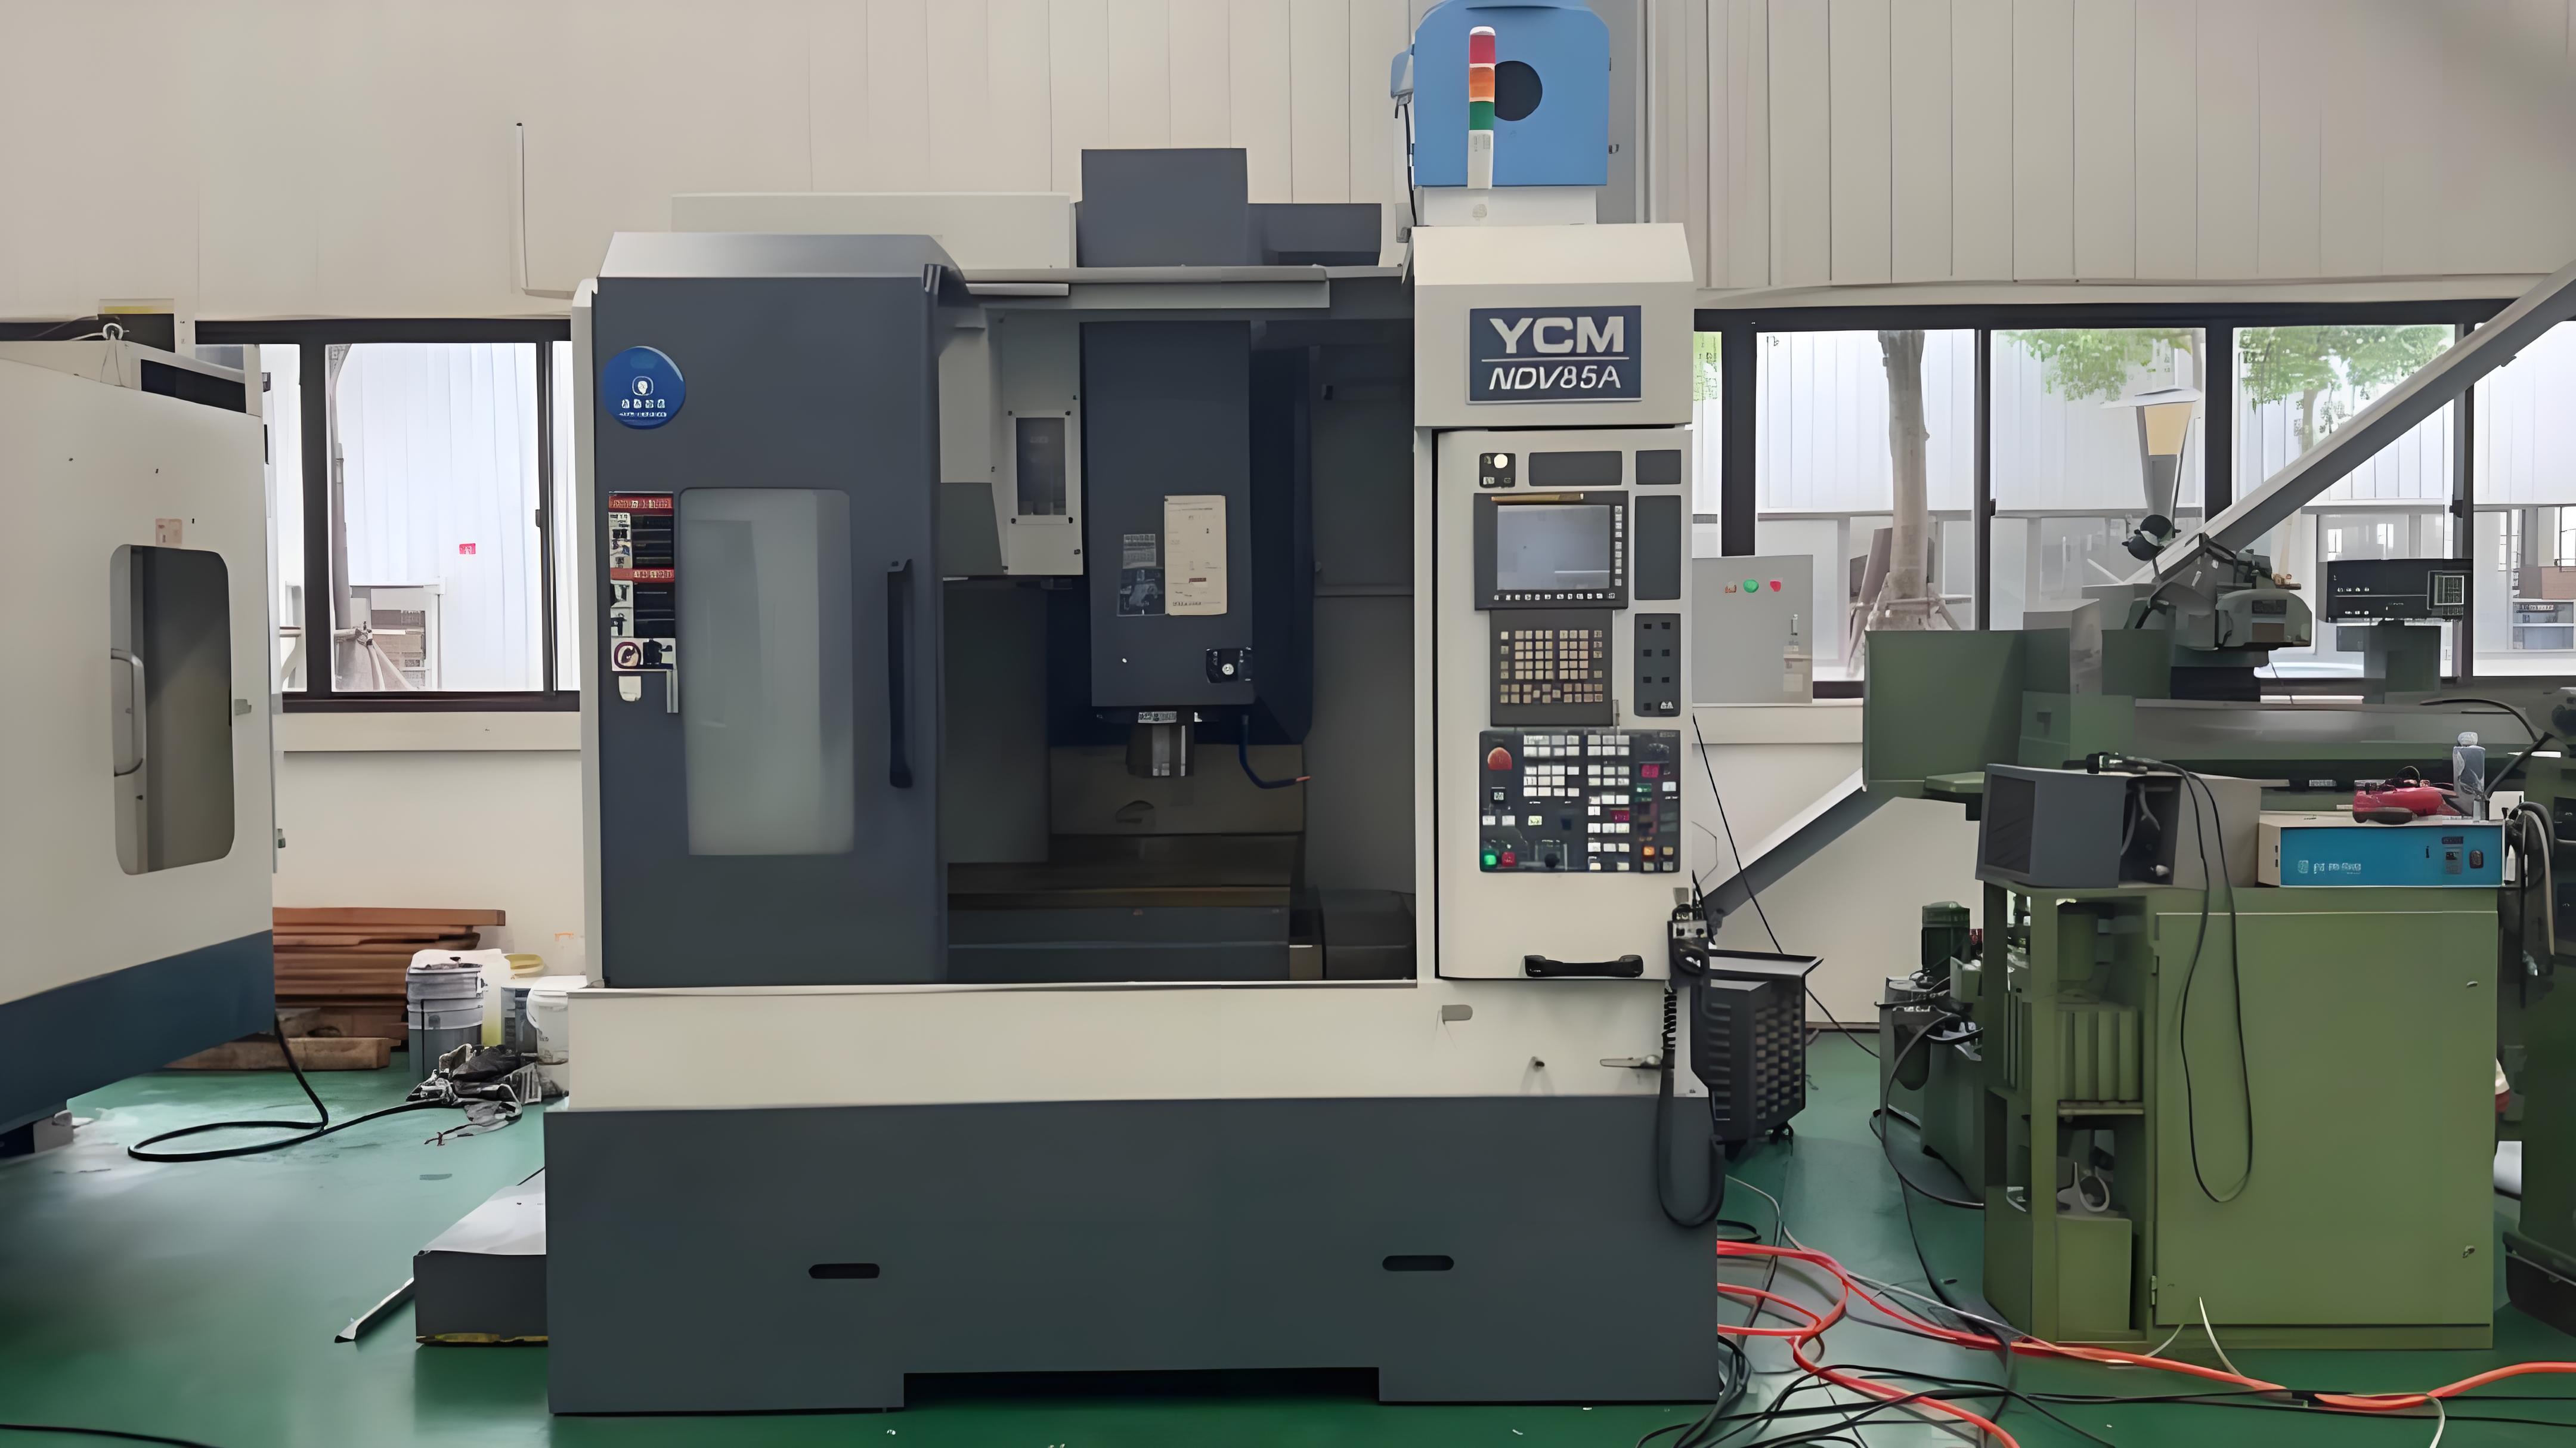
维修完成后,主轴恢复原有精度与刚性,可正常用于加工中心切削作业。建议日常定期检查润滑、密封状态,避免切削液渗入,合理控制切削负载,延长主轴使用寿命。