地址:昆山市玉山镇国际模具城材料区13栋5号
电话:0512-57939328
传真:0512-57939328
邮箱:yszmxl@163.com
企业的最新动态,让您及时了解公司的一些活动计划和公司的发展方向,让你第一时间知道我们的最新资讯,我们的最新动态,明星亮机械一直与您同在!
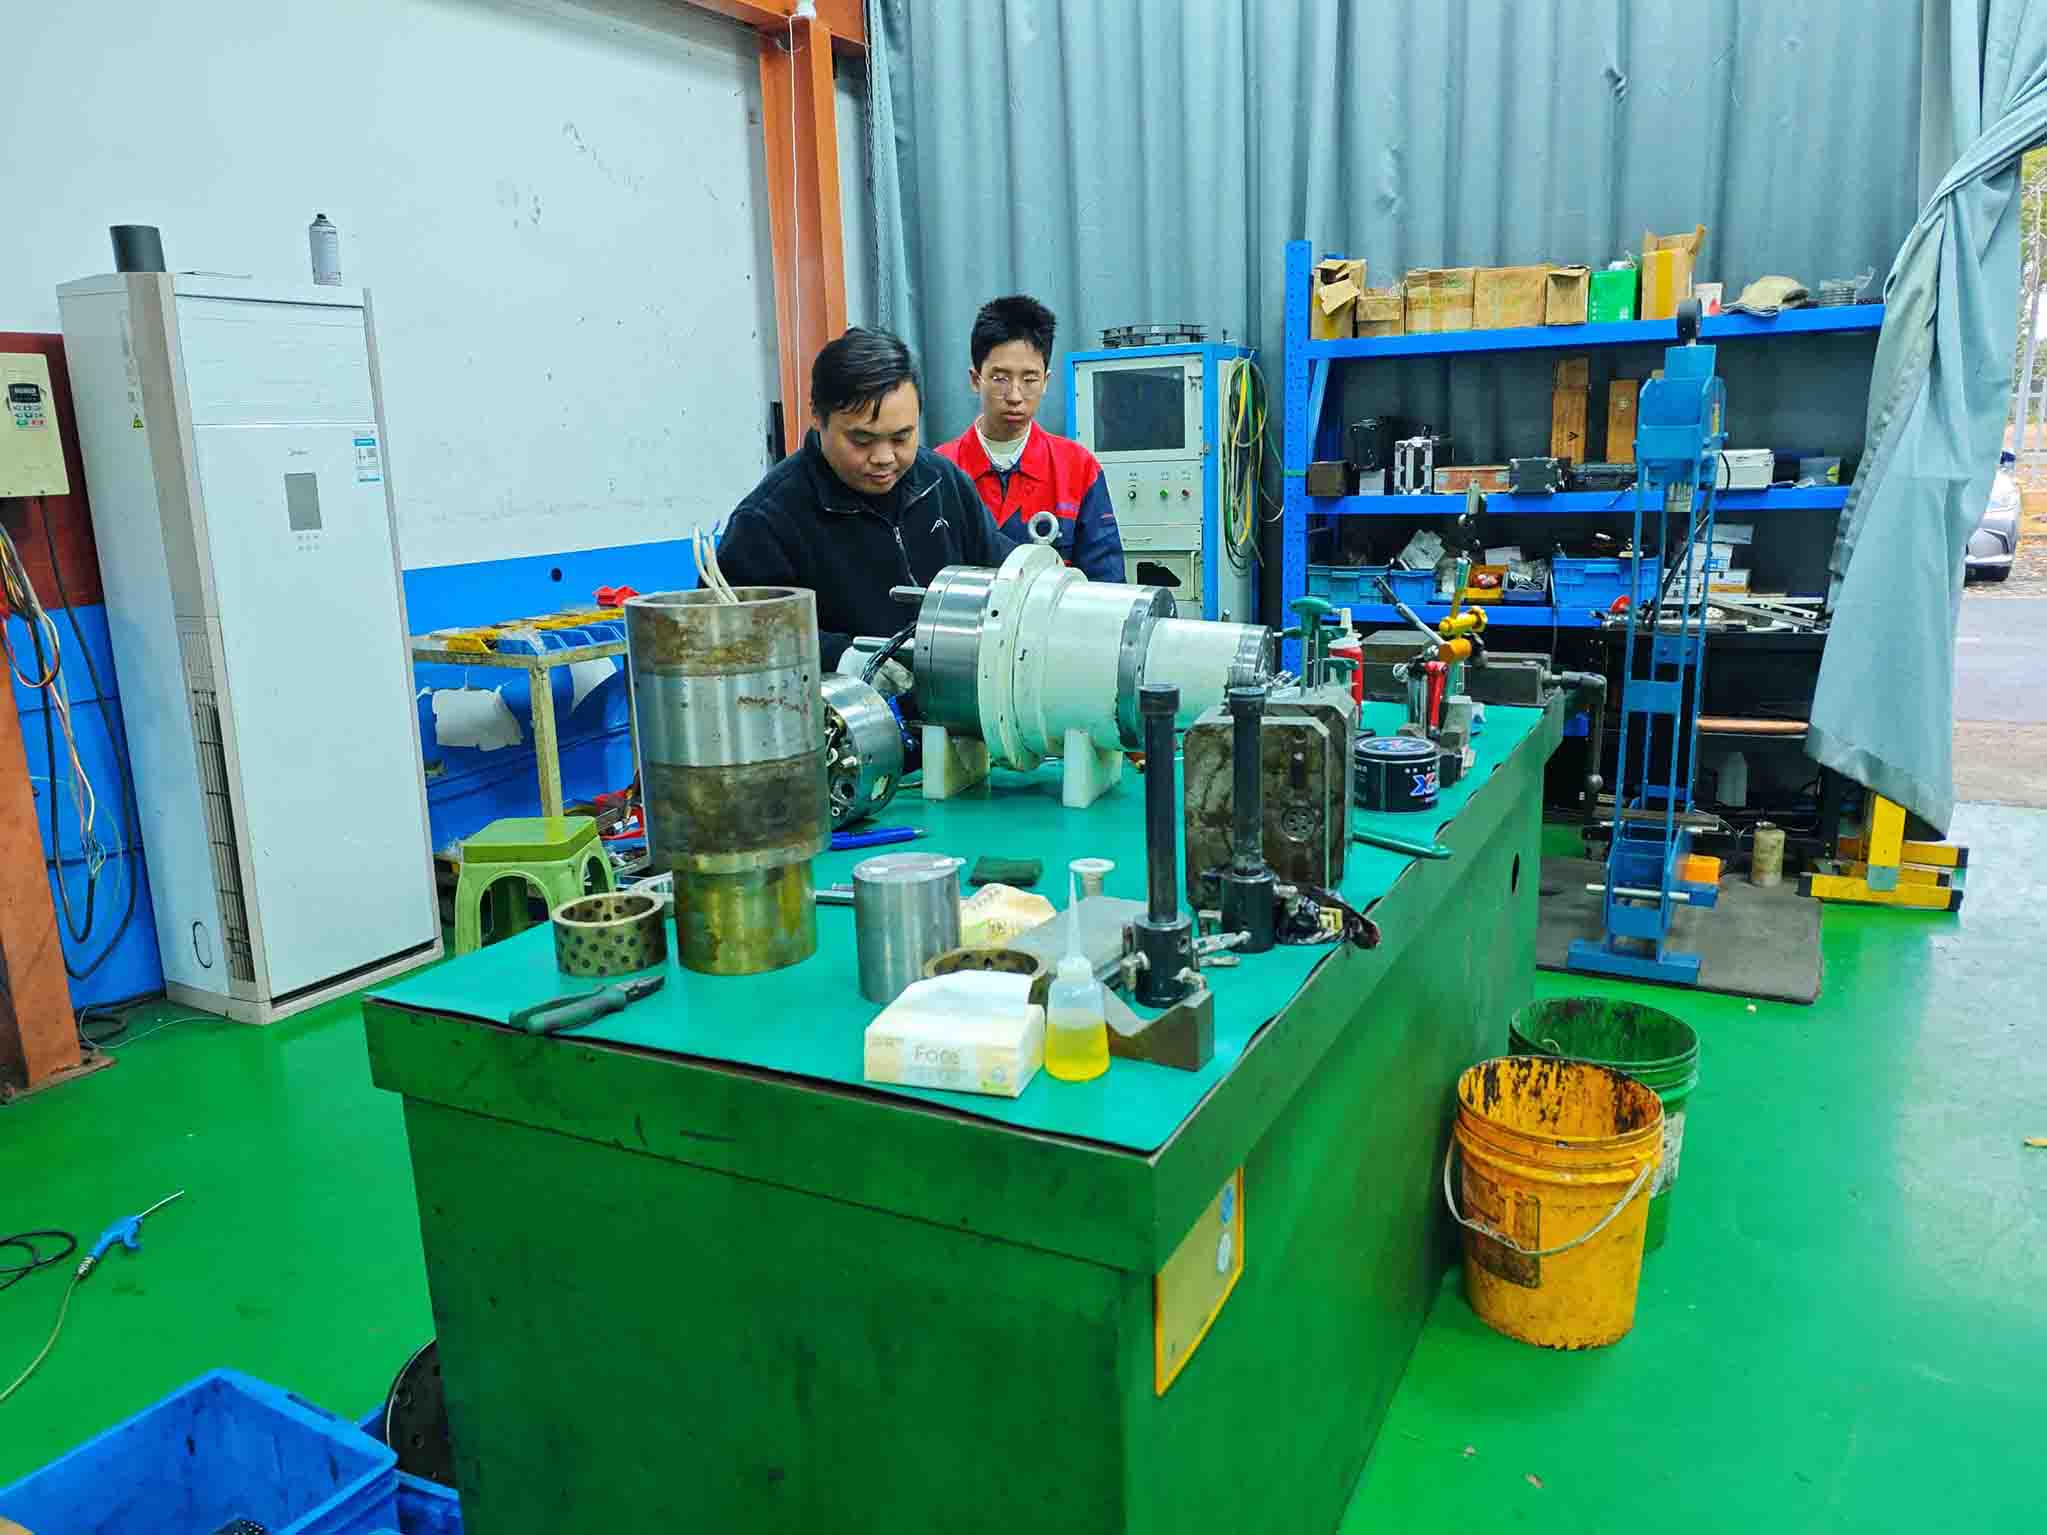
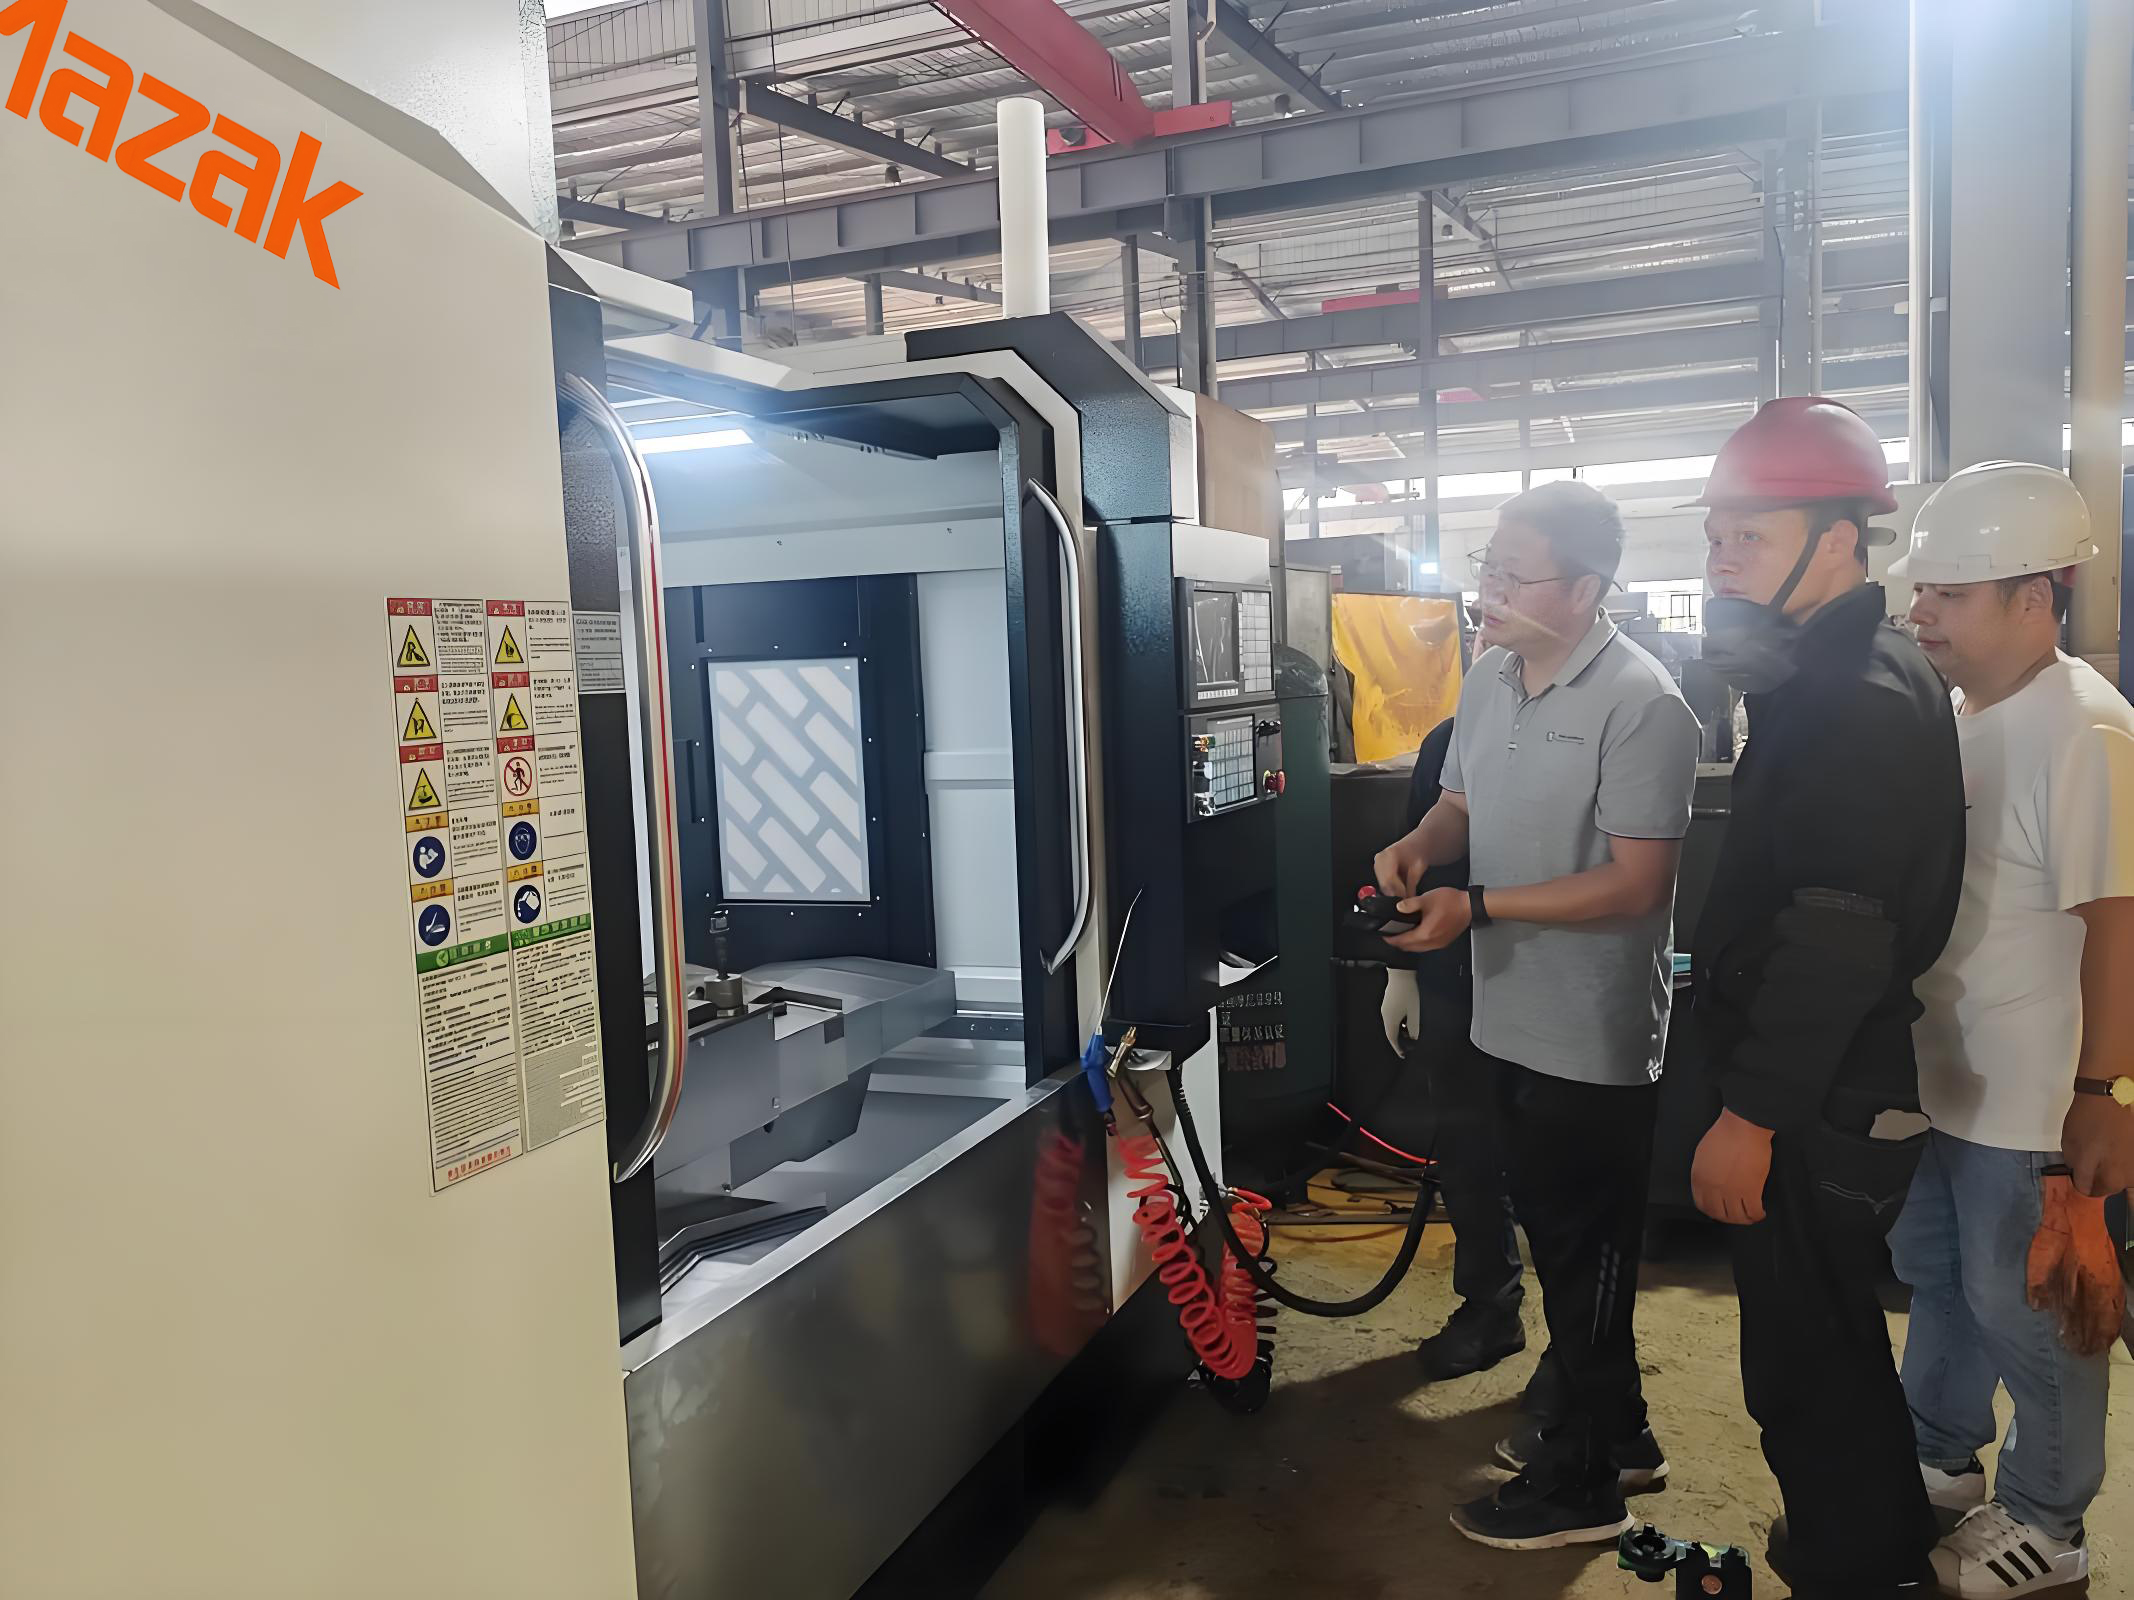
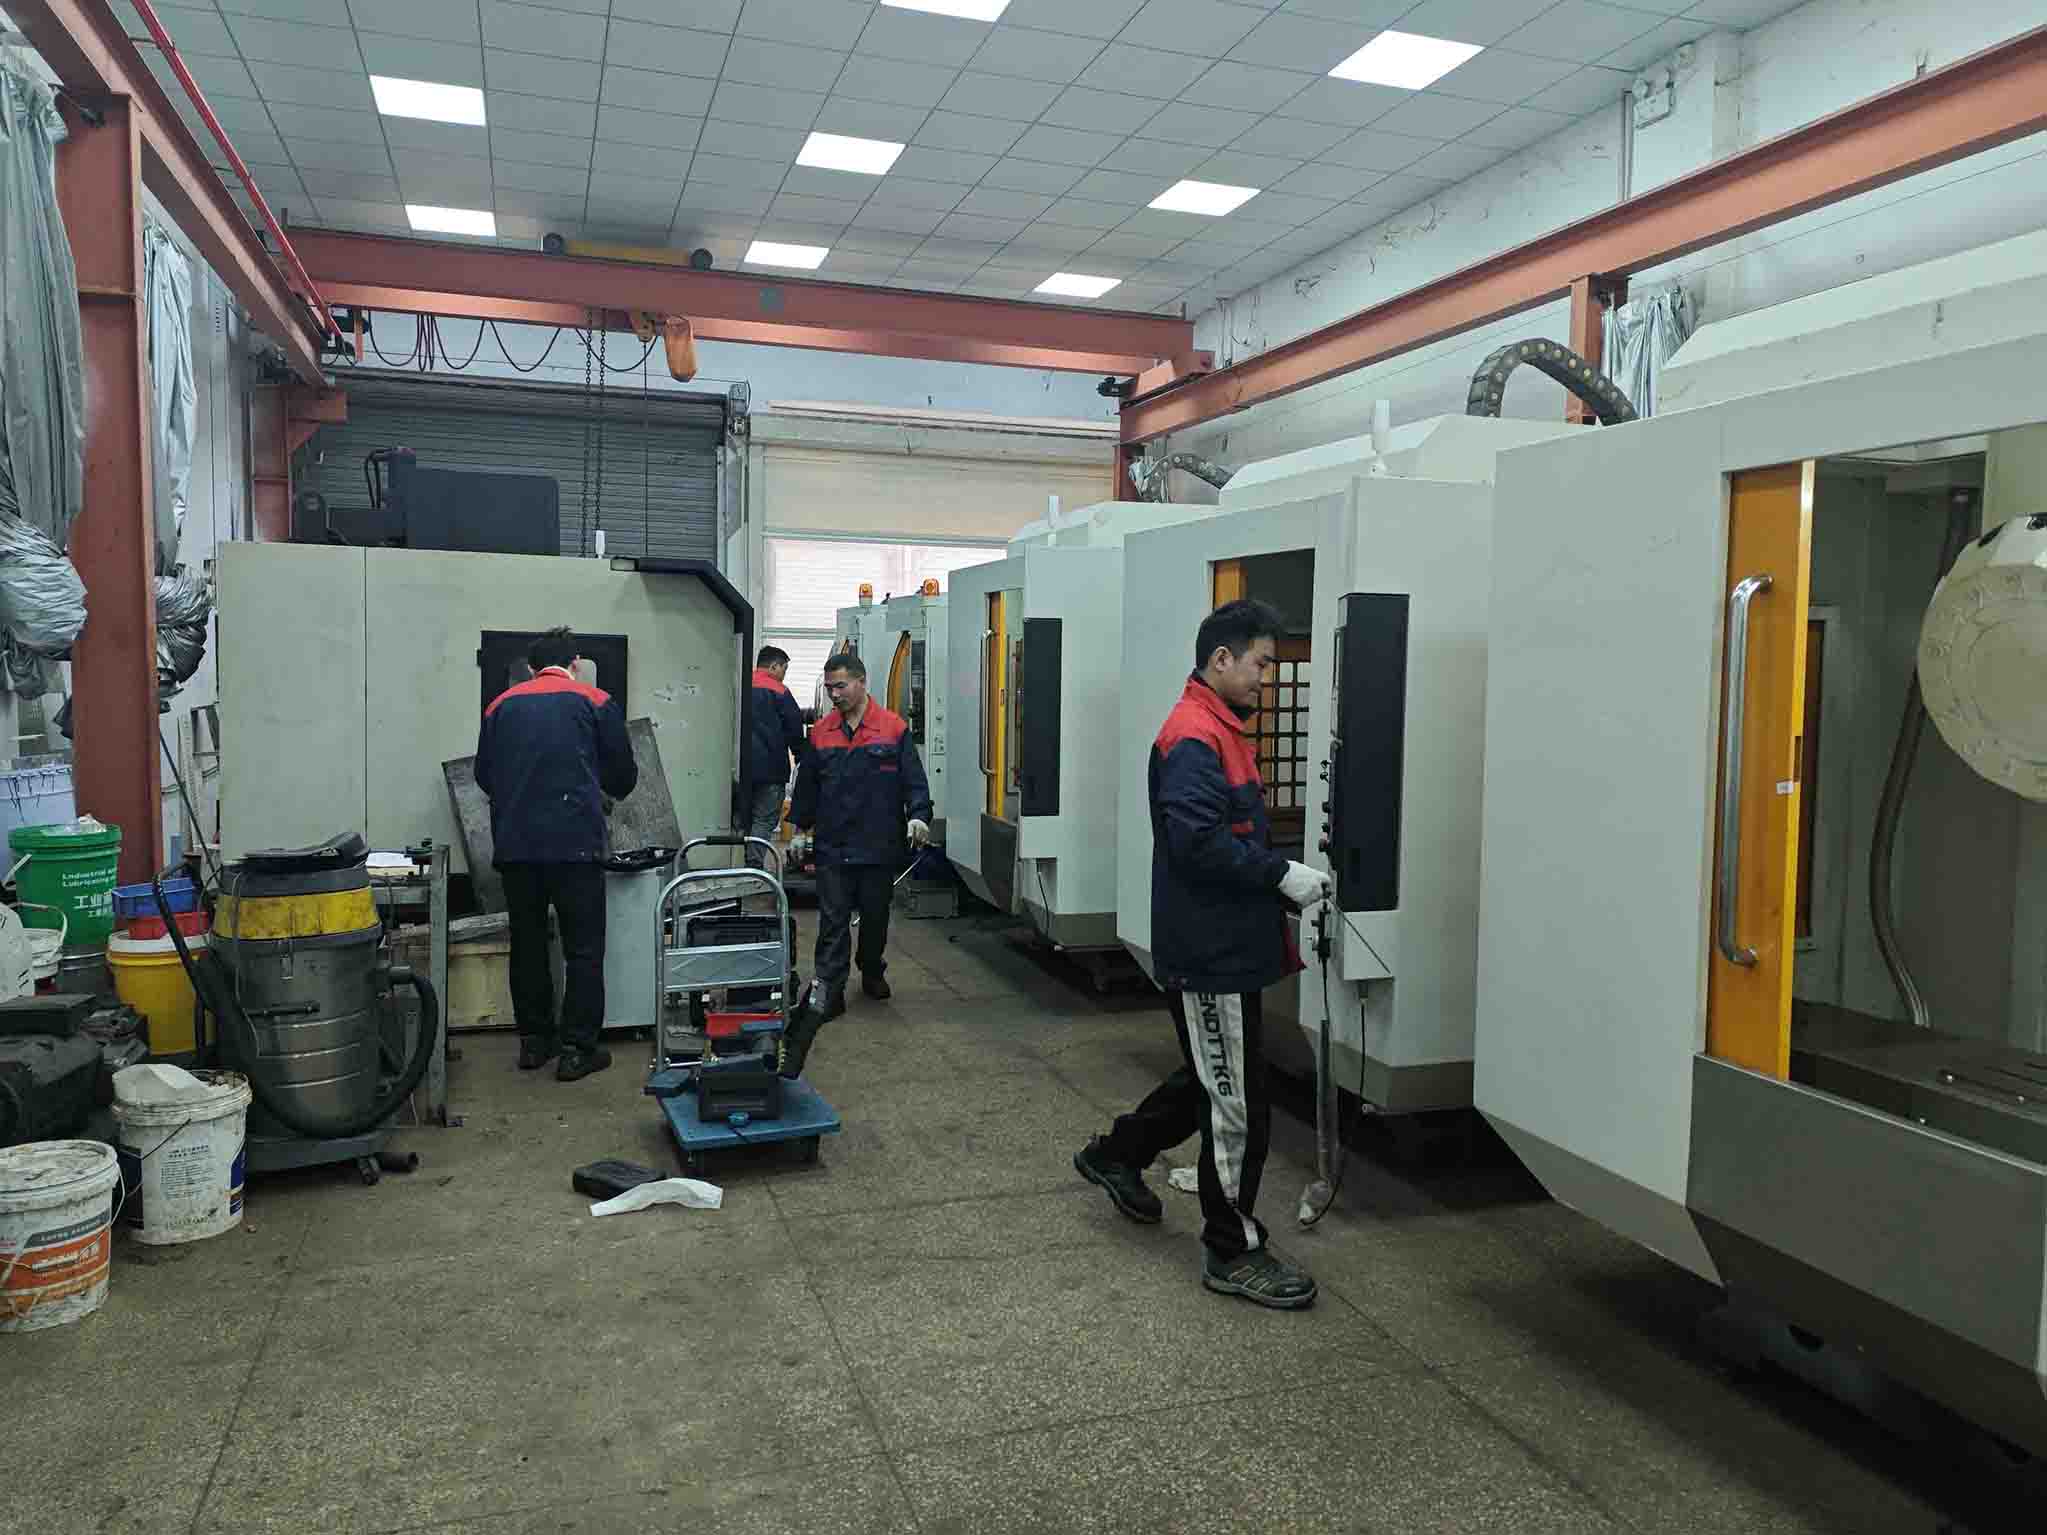
马扎克加工中心主轴夹刀不紧,是进口机床常见故障,直接造成刀具打滑、加工尺寸波动、崩刀风险,需按规范分步排查检修。本次故障机型为马扎克立式加工中心维修,现场现象:主轴换刀动作正常,但夹持力不足,手扳刀具可轻微转动,报警提示主轴夹紧异常。
首先排查气动与液压供给。马扎克主轴拉刀机构依靠碟簧夹紧、液压/气压松刀。先检查松刀压力,确认压力值是否符合机床铭牌标准,管路有无渗漏、接头漏气,过滤器是否堵塞。压力异常会直接导致松夹刀动作不到位,清理滤芯、修复漏气接头后,试机故障依旧,排除气源问题。
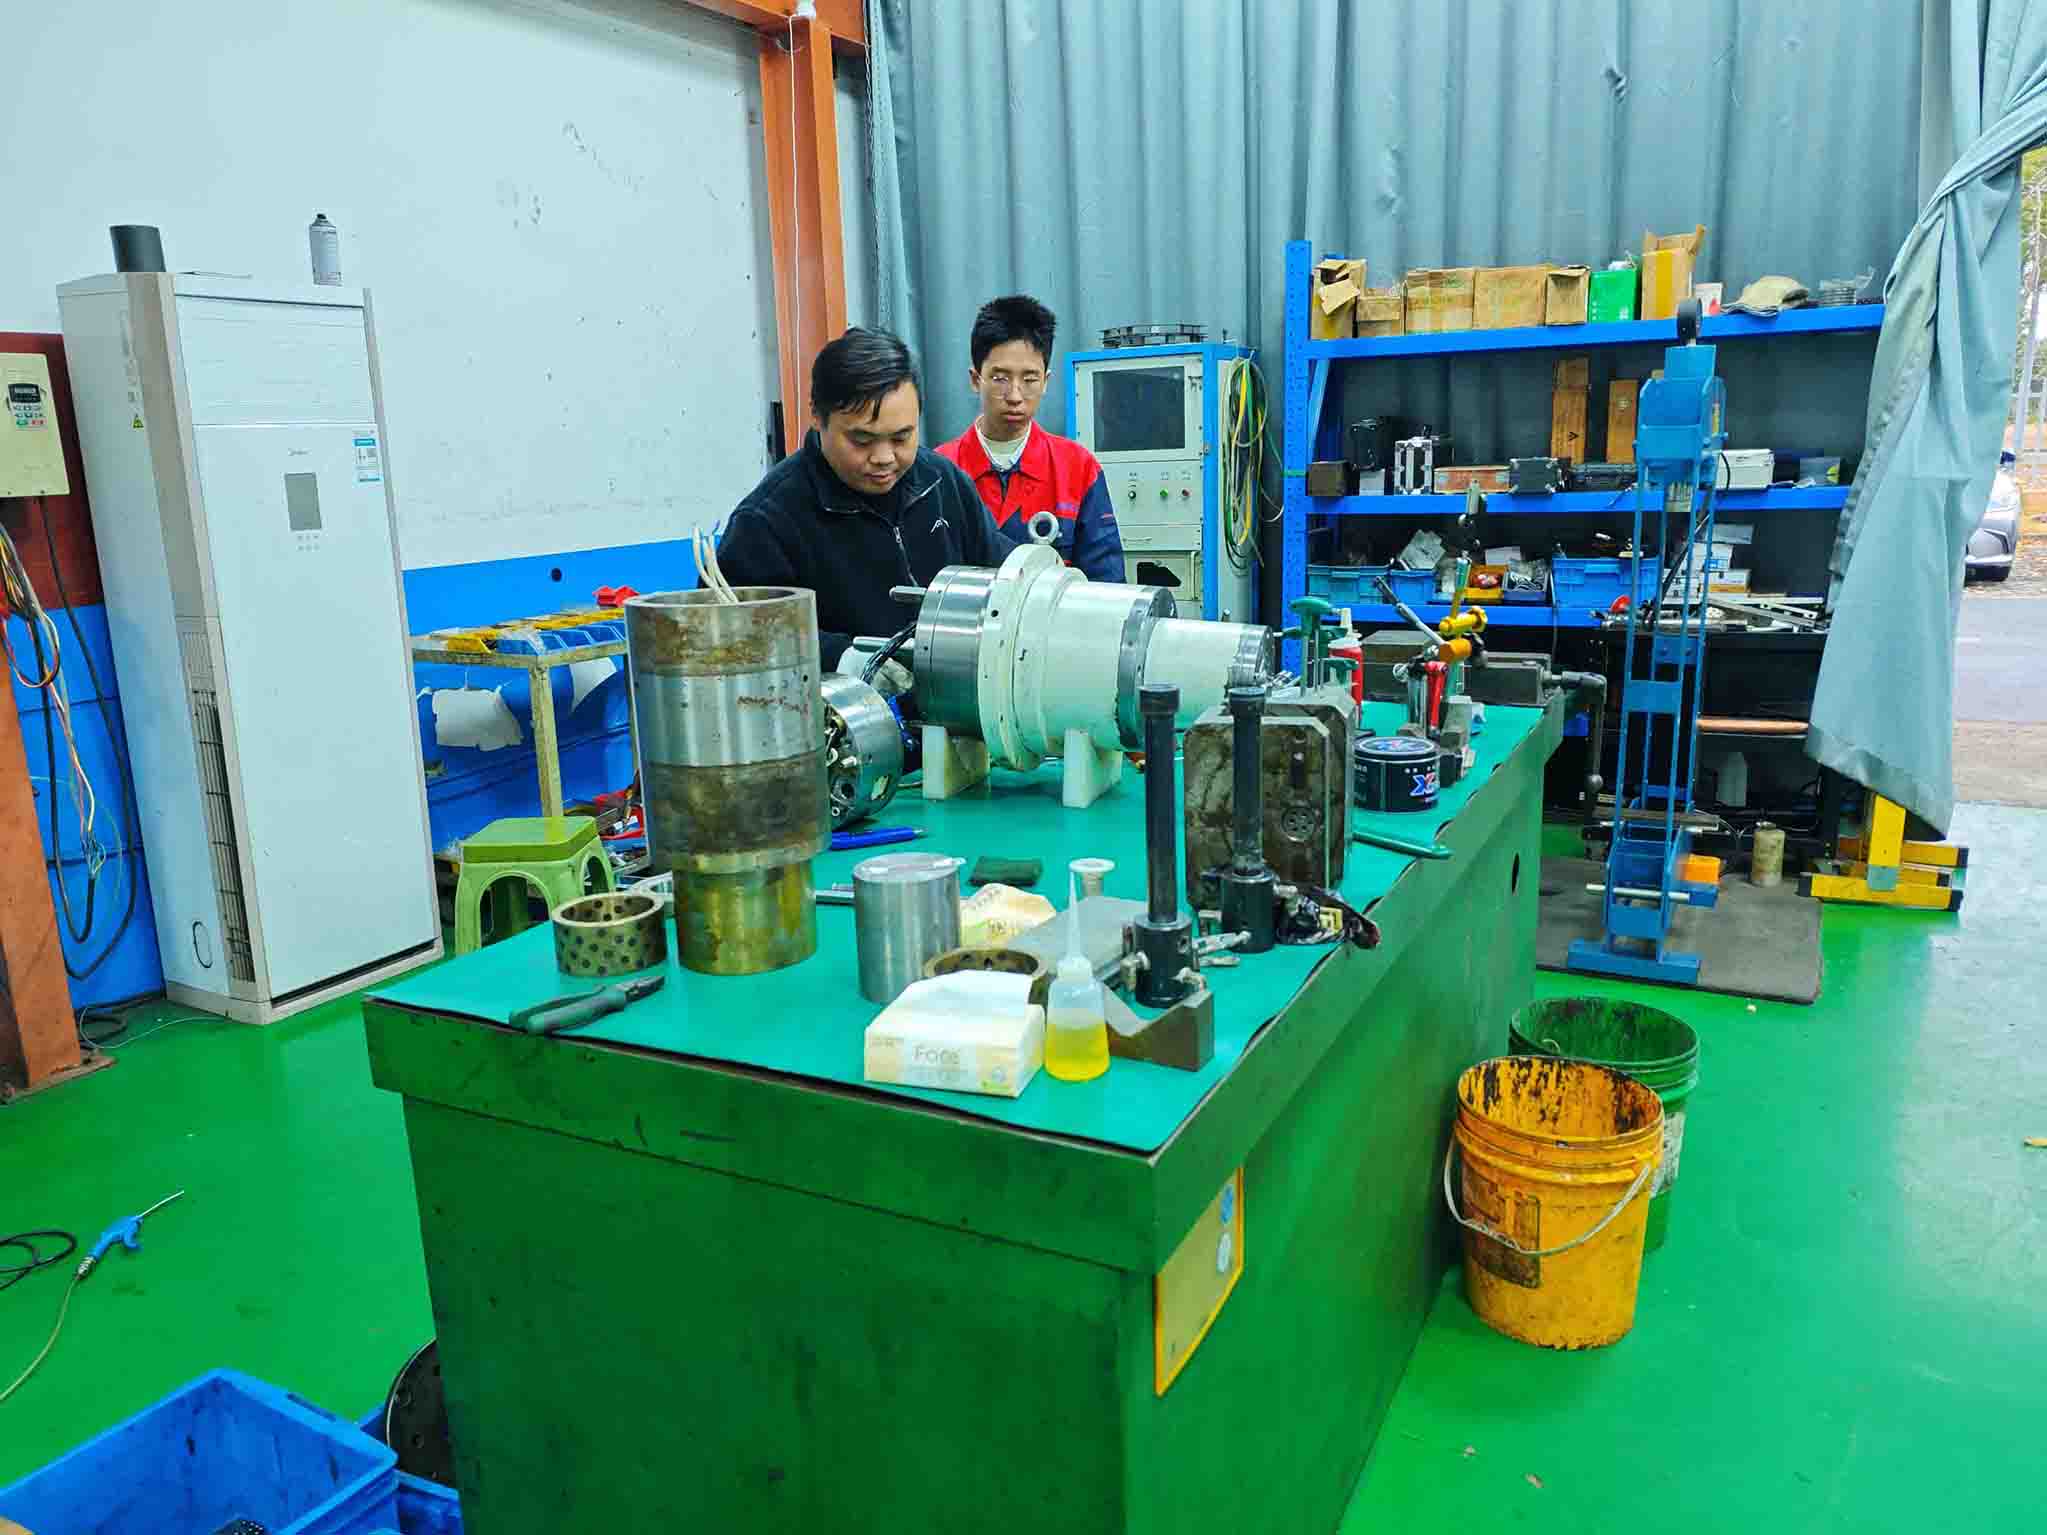
接着拆解主轴端盖,检查拉爪、拉钉磨损情况。马扎克原装拉爪长期高速冲击易出现卡爪磨损、开口变形,拉钉螺纹或锥面磕碰、磨损,都会造成夹持接触面贴合不良。测量拉钉锥面粗糙度,发现拉爪内侧磨损,夹持接触面积不足。同时检查碟簧组,碟簧疲劳、断裂会使夹紧力衰减,逐一检测碟簧弹力,确认部分碟簧出现弹性衰减。
将旧拉爪更换为马扎克适配配件,研磨拉钉锥面,按工艺顺序重新装配碟簧组,控制预紧力,保证各组碟簧受力均匀。装配完成后清洁主轴锥孔,去除油污与铝屑,锥面杂质会导致贴合间隙,降低夹刀力。
装配完成后,使用拉力计检测主轴拉刀拉力,调试至设备标准范围,多次执行自动换刀循环测试,连续20次换刀无异常。上机试切削,刀具无打滑,加工工件尺寸稳定。
马扎克机床维修总结:马扎克主轴夹刀不紧多源于拉爪磨损、碟簧疲劳、拉钉损伤。日常保养需定期检测拉刀拉力,清理锥孔,按时更换滤芯,避免碎屑进入主轴内部,延长主轴使用寿命。